La réponse pratique
Un système utile de traçabilité du moulage sous pression relie la pièce expédiée à sa révision de dessin, son lot d’alliage ou de matériau, sa fenêtre de temps de production, sa matrice et sa cavité, sa machine ou sa cellule, ses enregistrements de processus clés, ses opérations secondaires, son statut d’inspection et son enregistrement de sortie. Un code de date sur le casting n’est qu’un identifiant. La granularité et la période de conservation requises doivent respecter les exigences du client, de sécurité, réglementaires et contractuelles.
La traçabilité est précieuse lorsqu’elle raccourcit le confinement et protège un bon stock. Cela devient théâtre lorsqu’une marque existe mais ne peut être jointe aux dossiers de production et de contrôle. Ce guide montre aux acheteurs et aux équipes de fabrication comment définir un lot pratique, sélectionner des identifiants physiques et tester la chaîne avant la production en série.
Concevoir le système autour de la scénario de rappel ou de défaillance
Commencez par les décisions qu’un enregistrement doit justifier : quelles expéditions peuvent contenir la même condition ? Quelle cavité de matrice ou fenêtre temporelle les a produits ? Quels enregistrements de matériaux et de processus s’appliquent ? Quelle inspection les a libérés ? Un code qui ne peut pas répondre à ces questions ajoute de la manipulation sans réduire les risques.
La réponse détermine la granularité. Le matériel cosmétique de base peut être géré par un lot de production. Un composant automobile lié à la sécurité peut nécessiter une chaîne plus étroite et une rétention spécifique au client. Ne copiez pas les règles d’un programme dans un autre. Connectez le plan au système de qualité, portée de la certification et les exigences contrôlées du client.
Rédiger les règles de changement de lot avant le démarrage de la production
« Un jour » est rarement une définition complète. Un lot pratique peut se briser lorsque la chaleur ou la fusion de l’alliage change, qu’un nouveau quart de travail commence, que la matrice est modifiée ou réparée, que la machine ou la cavité change, qu’une interruption significative du processus se produit, qu’une opération secondaire utilise un autre lot ou que la révision du dessin change. Les limites choisies doivent isoler les risques sans créer de paperasse inutilisable.
| Possibilité de rupture de lot | Pourquoi c’est important | Dossier à conserver |
|---|---|---|
| Changement matériel | Relie les preuves chimiques aux pièces moulées concernées | Certificat fournisseur ou référence matériel interne |
| Changement de matrice ou d’empreinte | Sépare la géométrie et les risques liés à l’usure | Identification des outils et des cavités |
| Machine, changement ou redémarrage | Délimite une fenêtre de conditions de processus | Cellule, opérateur/équipe et plage horaire selon les besoins |
| Réparation ou intervention sur paramètres | Crée une limite avant/après | Motif, approbation et résultat de la vérification |
| Lot d’usinage ou de revêtement | Contient les risques liés aux processus en aval | Bon de travail, montage/ligne et résultat du lot |
| Changement de révision | Empêche les configurations mixtes | Date d’entrée en vigueur et premier lot accepté |
Marquage séparé des pièces, étiquettes des conteneurs et enregistrements électroniques
Tous les domaines n’appartiennent pas au casting. Le marquage permanent des pièces peut identifier une empreinte, une date ou un code lorsque la géométrie et les règles du client le permettent. Une étiquette de conteneur peut porter le numéro de pièce, la révision, la quantité et le lot de production. Le voyageur électronique ou la base de données contiennent des preuves détaillées du processus et de l’inspection. Ces couches doivent être résolues les unes par rapport aux autres sans conjectures manuelles.
Choisissez la méthode physique la moins intrusive qui résiste aux nettoyages, usinages et finitions requis. Les caractères moulés, les inserts, le marquage laser, la micro-percussion, l’encre et les étiquettes affectent chacun différemment l’outillage, le cycle, l’apparence et la durabilité. Un marquage sur une face d’étanchéité, une paroi mince, une référence usinée ou une surface cosmétique peut créer un nouveau défaut. Vérifier l’emplacement pendant outillage et DFM, pas une fois le dé terminé.
Utilisez l’identification des cavités pour transformer les variations en preuves
L’outillage multi-empreintes peut produire une dérive dimensionnelle, des bavures, des défauts de surface ou un comportement de refroidissement spécifiques à l’empreinte. Un identifiant de cavité permet à l’équipe de comparer l’inspection et les plaintes par rapport à la source physique. Cela ne prouve pas que le processus était stable ; cela rend l’enquête et le confinement plus précis.
L’identifiant doit rester lisible jusqu’au rognage et à toute finition requise, ou être transféré dans le dossier en aval. Si un insert d’empreinte est remplacé, décidez si l’identifiant, la révision de l’outil ou le dossier de maintenance change. Liez la règle à la fréquence des inspections et aux plans de réaction sur le itinéraire d’inspection du moulage sous pression.
Connectez les enregistrements de coulée, d’usinage, de finition et de sortie
Un lot de coulée peut être divisé, fusionné ou regroupé pendant l’usinage CNC, le lavage, le placage, la peinture et l’assemblage. Le voyageur doit préserver la relation au lieu de réinitialiser son identité au niveau de chaque département. Enregistrez le lot d’entrée, le lot de sortie, la quantité, les rebuts et les retouches afin que le rapprochement reste possible.
- 01Recevoir et identifier les dessins contrôlés et les besoins en matériaux
- 02Attribuer le lot de coulée et le contexte outil/empreinte
- 03Enregistrer les vérifications et la disposition des processus approuvés
- 04Transférer l’identité par le détourage, l’usinage et la finition
- 05Joindre les résultats d’inspection et fonctionnels au lot de sortie
- 06Libération de l’expédition avec étiquette et rapprochement des enregistrements
Utilisez le Capacité d’usinage CNC et voie de finition de surface pour identifier les endroits où un lot pourrait devoir être subdivisé.
Un enregistrement traçable nécessite une décision de libération, pas un accumulation de données sans contexte
Les dossiers d’inspection doivent indiquer ce qui a été vérifié, par rapport à quelle révision et spécification, avec quel équipement, échantillon ou fréquence, résultat, disposition et autorité de libération. Une feuille de calcul pleine de valeurs n’est pas utile si le numéro de pièce, le lot et les unités sont manquants. Lorsqu’un équipement n’est pas étalonné, le même lien prend en charge une étude d’impact.
Séparez l’approbation du premier article de la libération courante des lots. Une mise en page CMM peut approuver la géométrie à une étape définie ; les exigences en matière de matériau, d’apparence, de revêtement et de fonctionnalité peuvent avoir des enregistrements différents. Les guides de Huabo pour Planification des données CNC et test d’étanchéité du boîtier montrez pourquoi un rapport ne peut pas remplacer toutes les caractéristiques.
Exemple : contenir un écart de position d’un alésage de carter de réducteur sans bloquer toutes les expéditions
Un client signale un alésage de roulement hors de la position. L’étiquette du carton identifie le lot d’usinage ; le voyageur le résout en deux lots de casting et une configuration d’appareil. Les ID de cavité montrent que la condition est concentrée dans une cavité après une intervention d’insertion. Les données de libération du CMM et le calendrier de maintenance établissent la limite de confinement.
Sans cette chaîne, l’action la plus sûre pourrait être de conserver tous les stocks associés. Grâce à une traçabilité vérifiée, l’équipe peut isoler la fenêtre suspecte, inspecter l’inventaire défini et protéger les lots non concernés. La traçabilité ne remplace pas l’analyse des causes profondes, mais elle détermine la rapidité avec laquelle l’organisation peut accéder aux bonnes preuves.
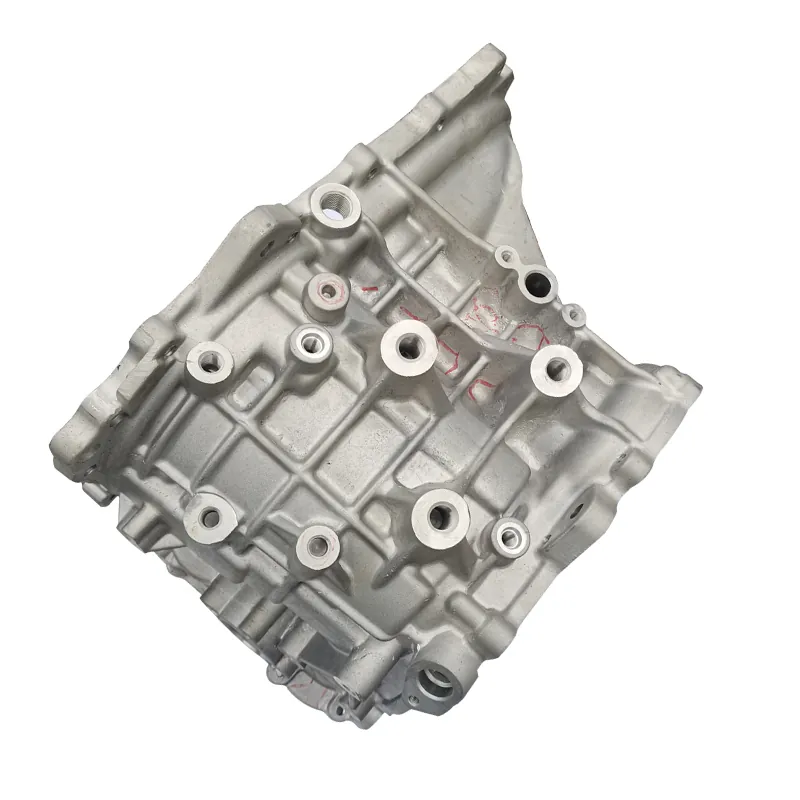
Des exemples de géométrie sont disponibles sur le carter de boîte de vitesses en aluminium et Boîtier ADC12 usiné CNC pages.
Testez la chaîne avec un exercice de récupération chronométré
Avant le lancement, sélectionnez une étiquette expédiée ou une réclamation simulée et demandez à l’équipe de récupérer l’enregistrement complet. Commencez ensuite à partir d’un enregistrement de matériau ou de processus et remontez jusqu’à la sortie affectée. Chronométrez l’exercice, enregistrez les écarts et vérifiez que les codes restent lisibles après tout le parcours de fabrication.
- Trace en arrière :expédition vers le lot de sortie, les opérations, le lot de coulée et le matériel.
- Trace en avant : matériau, cavité ou processus suspect fenêtre d’accès aux stocks et aux expéditions.
- Rapprochement des quantités : l’entrée équivaut à un bon résultat, à des rebuts, à des échantillons, à des retouches et à des travaux en cours.
- Contrôle de révision : le dessin efficace et le plan d’inspection correspondent au lot.
- Accès et conservation : les enregistrements restent récupérables pendant la période définie par le client.
Incluez ce test de récupération dans un audit de fournisseur de moulage sous pression; évitez de l’étendre à l’audit financier ou à l’audit d’entreprise sans rapport.
Neuf champs rendent une exigence de traçabilité chiffrable
| Champ | Ce que l’acheteur doit définir | Coût ou risque affecté |
|---|---|---|
| Granularité | Pièce, conteneur, lot de production, cavité ou série | Marquage et volume de données |
| Beaucoup de pauses | Règles de matériel, de temps, de redémarrage, d’outil, de fonctionnement et de révision | Largeur de confinement |
| Marquer le contenu | Code, symbole lisible par l’homme ou les deux | Espace, équipement et vérification |
| Marquer l’emplacement | Surfaces autorisées et interdites | Outillage et apparence |
| Lien de processus | Enregistrements de casting et en aval requis | Intégration du système |
| Lien d’inspection | Caractéristiques, preuves d’échantillonnage et de libération | Charge de travail du plan de contrôle |
| Temps de réponse | À quelle vitesse les enregistrements doivent être récupérés | Système et personnel |
| Rétention | Client ou période réglementaire | Stockage et gouvernance |
| Changer le contrôle | Approbation des modifications du code, de la méthode ou du système | Configuration validée |
Joindre ces exigences au Forfait RFQ au lieu de demander une « traçabilité complète » sans résultat défini.
Questions posées par les acheteurs sur la traçabilité des pièces moulées sous pression
Chaque casting nécessite-t-il un numéro de série unique ?
Non. Le niveau requis dépend des conséquences de la défaillance, des règles du client, du volume et du processus. L’identification des lots et des cavités peut être appropriée pour un programme ; une traçabilité en série peut être requise pour un autre.
Une roue des quantièmes est-elle suffisante ?
Seulement si sa granularité et sa connexion aux enregistrements répondent à la question convenue du confinement. Un datage à lui seul ne peut pas identifier le matériau, la cavité, le déplacement ou le lot en aval.
Le fournisseur doit-il conserver tous les paramètres du processus ?
Conservez ce que précisent le contrat, le plan de contrôle, l’analyse des risques et les exigences applicables. Plus de données sans identité, contexte ou discipline de récupération n’améliore pas automatiquement la traçabilité.
Un code QR peut-il remplacer une identification lisible ?
Uniquement si le système homologué, la durabilité et les règles d’accès le permettent. Les acheteurs doivent décider de ce qui se passe lorsqu’un code est endommagé ou que la base de données n’est pas disponible.
Références de qualité primaires utilisées pour ce guide
Appliquer les normes et exigences spécifiques au client mentionnées dans le contrat. Ces sources publiques expliquent le contexte du système qualité ; ils n’imposent pas un système de notation universel.
Dossier d’examen technique
- Réviseur
- Huabo
- Révisé
- 23 octobre 2026
- Base de preuve
- Flux de travail de coulée, d’usinage et d’inspection basé sur des dessins Huabo ; cité des sources IATF, ISO et NADCA
- Limite du champ d’application
- Les exigences spécifiques au client, en matière de sécurité, légales, réglementaires et contractuelles, font foi
- Déclencheur de révision
- Revérifier après un changement de produit, de processus, de règle de lot, de méthode de marquage, de logiciel ou d’exigence du client.
Ce guide ne prescrit pas de sérialisation universelle ou de période de conservation. Ces décisions font partie des exigences du programme contrôlé et de l’examen des risques.
Revue du plan de traçabilité
Envoyez la question d’échec à laquelle l’enregistrement doit pouvoir répondre.
Fournir la révision des dessins, les volumes annuels et par lots, les caractéristiques particulières, les limites de marquage, les règles de fidélisation de la clientèle et les preuves requises. Huabo peut vérifier comment les enregistrements de moulage, d’usinage, de finition et d’inspection doivent être connectés pour l’itinéraire proposé.