Référence de pièce finie · production selon plan
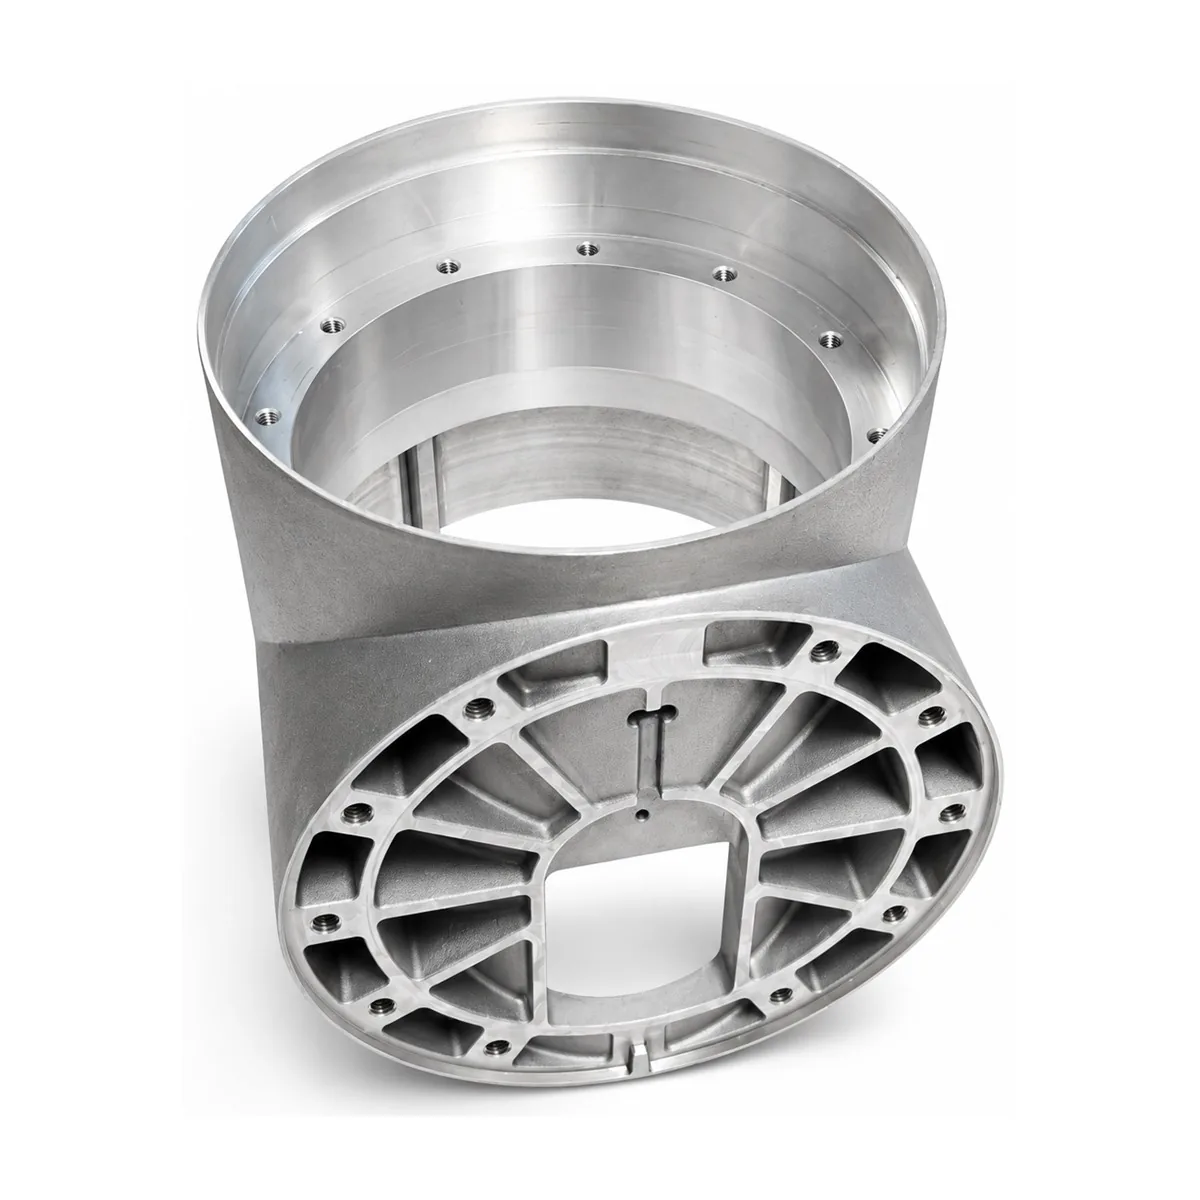
Carter rond nervuré en aluminium moulé sous pression
Alésage cylindrique usiné relié à une bride nervurée et à son plan de fixation. Assemblages moteur, pompe, entraînement ou actionneur après confirmation des roulements, arbre, étanchéité et charges.
 Alliage d’aluminium; nuance exacte selon le plan et la spécification d’achat
Preuve de fabrication photographiée
Utiliser la pièce finie comme référence, puis piloter le nouveau projet par son plan.
Les photos montrent une pièce réellement terminée par Huabo. Elles appuient l’étude d’une géométrie comparable, de l’accès d’usinage et de la finition, sans définir la matière, les cotes, les tolérances ni les performances d’un autre projet.
| Zone de revue | Ce que la photo démontre | Ce que le projet actuel doit définir |
|---|---|---|
| Preuve de pièce finie | Composant réel photographié après les opérations secondaires | Modèle 3D, plan 2D maîtrisé et indice courant |
| Géométrie | Un grand alésage cylindrique rejoint une bride ovale nervurée avec diamètre intérieur usiné, renforts radiaux et perçages périphériques. | Encombrement, parois, dépouilles, références et caractéristiques contrôlées |
| Contexte d’application | Assemblages moteur, pompe, entraînement ou actionneur après confirmation des roulements, arbre, étanchéité et charges. | Fonction d’assemblage, charges, environnement, interfaces et exigences réglementaires |
| Base matière | Alliage d’aluminium; nuance exacte selon le plan et la spécification d’achat | Norme d’alliage, certificat matière et variantes approuvées |
| Périmètre de production | DFM, outillage, moulage sous pression, détourage et opérations secondaires requises | Volume annuel, validation, finition, emballage et livraison |
| Contrôle critique | Mesurer diamètre et forme, relation axe-face, planéité, position des trous et tout critère de fuite ou faux-rond. | Limites chiffrées, méthode d’essai, échantillonnage et format de rapport |
Revue propre à la pièce
Le plan de contrôle suit les relations fonctionnelles de cette géométrie.
Ces points doivent être clos pendant la DFM, le chiffrage et l’approbation des échantillons. Le plan client reste l’autorité pour toute valeur.
Fonction d’assemblage à confirmer
Assemblages moteur, pompe, entraînement ou actionneur après confirmation des roulements, arbre, étanchéité et charges.
Géométrie et outillage
Un grand alésage cylindrique rejoint une bride ovale nervurée avec diamètre intérieur usiné, renforts radiaux et perçages périphériques.
Usinage et finition
L’axe d’alésage, la face de bride et le cercle de perçages exigent une stratégie de références sans contraindre la pièce au bridage.
Contrôle et dossier de libération
Mesurer diamètre et forme, relation axe-face, planéité, position des trous et tout critère de fuite ou faux-rond.
Gamme maîtrisée
Du plan à une pièce finie répétable.
La gamme finale dépend de l’alliage, du volume, des tolérances, de la finition et de la validation.
- Revue du plan et DFMConfirmer indice, références fonctionnelles, transitions, dépouilles, plan de joint, coulisseaux, surépaisseurs et CTQ.
- Outillage et essaiPlanifier remplissage, débordements, évents, refroidissement et éjection; tracer les corrections avant approbation.
- Opérations secondairesDétourer, usiner, ébavurer, nettoyer et finir selon la gamme validée, avec transfert des références convenues.
- Contrôle et libérationRelier matière, premier article, aspect et essais fonctionnels à l’indice courant du plan.
Dossier RFQ et validation
Transmettre les données qui définissent outillage, usinage et contrôle.
Fournir un STEP ou modèle 3D natif avec le plan 2D maîtrisé. Préciser matière, quantités, finition, fonction, essais, documents et emballage.
Pour cette pièce, identifier: arbre ou roulement, limite d’étanchéité, références d’alésage et de bride, cercle de trous et méthode de fuite ou faux-rond
Une RFQ complète permet de chiffrer moulage, usinage, finition et contrôle dans un périmètre traçable.
Demander un devis pour cette famille.
Référencer « Carter rond nervuré en aluminium moulé sous pression » et joindre plan, volume, finition et exigences qualité.