La respuesta práctica
Un útil sistema de trazabilidad de fundición a presión vincula la pieza enviada con su revisión del dibujo, lote de aleación o material, ventana de tiempo de producción, matriz y cavidad, máquina o celda, registros de proceso clave, operaciones secundarias, estado de inspección y registro de liberación. Un código de fecha en el casting es sólo un identificador. La granularidad requerida y el período de retención deben cumplir con los requisitos del cliente, de seguridad, regulatorios y contractuales.
La trazabilidad es valiosa cuando acorta la contención y protege el buen stock. Se convierte en teatro cuando existe una marca pero no se puede unir a los registros de producción e inspección. Esta guía muestra a los compradores y equipos de fabricación cómo definir un lote práctico, seleccionar identificadores físicos y probar la cadena antes de la producción en serie.
Diseñar el sistema en torno a la pregunta de retirada o fallo.
Comience con las decisiones que debe respaldar un registro: ¿Qué envíos pueden contener la misma condición? ¿Qué cavidad del troquel o ventana de tiempo los produjo? ¿Qué registros de materiales y procesos se aplican? ¿Qué inspección los liberó? Un código que no puede responder a esas preguntas añade manejo sin reducir el riesgo.
La respuesta determina la granularidad. El hardware cosmético básico puede gestionarse mediante un lote de producción. Un componente automotriz relacionado con la seguridad puede requerir una cadena más estrecha y una retención específica del cliente. No copie las reglas de un programa a otro. Conecte el plan al sistema de calidad, alcance de la certificación y los requisitos controlados del cliente.
Escriba las reglas de separación de lotes antes de que comience la producción.
“Un día” rara vez es una definición completa. Un lote práctico puede romperse cuando cambia el calor o la fusión de la aleación, comienza un nuevo cambio, se cambia o repara la matriz, cambia la máquina o la cavidad, se produce una interrupción significativa del proceso, una operación secundaria utiliza otro lote o cambia la revisión del dibujo. Los límites elegidos deben aislar el riesgo sin crear papeleo inutilizable.
| Posible ruptura del lote | Por qué es importante | Registro para retener |
|---|---|---|
| cambio de material | Conecta la evidencia química con las piezas fundidas afectadas | Certificado de proveedor o referencia material interna |
| Cambio de matriz o cavidad | Separa la geometría y el riesgo relacionado con el desgaste. | Identificación de herramientas y cavidades. |
| Máquina, cambiar o reiniciar | Limita una ventana de condición de proceso | Celda, operador/turno y rango de tiempo según sea necesario |
| Reparación o intervención de parámetros. | Crea un límite antes/después | Razón, aprobación y resultado de la verificación. |
| Lote de mecanizado o recubrimiento | Contiene riesgo de proceso aguas abajo | Orden de trabajo, accesorio/línea y resultado del lote |
| cambio de revisión | Previene configuraciones mixtas | Fecha de entrada en vigor y primer lote aceptado |
Marcado de piezas separadas, etiquetas de contenedores y registros electrónicos
No todos los campos pertenecen al casting. El marcado permanente de piezas puede identificar una cavidad, una fecha o un código cuando la geometría y las reglas del cliente lo permiten. La etiqueta de un contenedor puede contener el número de pieza, la revisión, la cantidad y el lote de producción. El viajero electrónico o base de datos contiene pruebas detalladas del proceso y de la inspección. Estas capas deben resolverse entre sí sin conjeturas manuales.
Elija el método físico menos intrusivo que sobreviva a la limpieza, el mecanizado y el acabado necesarios. Los caracteres moldeados, las inserciones, el marcado láser, la micropercusión, la tinta y las etiquetas afectan las herramientas, el ciclo, la apariencia y la durabilidad de manera diferente. Marcar en una cara de sellado, una pared delgada, una referencia mecanizada o una superficie cosmética puede crear un nuevo defecto. Revisar la ubicación durante herramientas y DFM, no después de que el dado esté completo.
Utilice la identificación de cavidades para convertir la variación en evidencia
Las herramientas de múltiples cavidades pueden producir variaciones dimensionales, rebabas, defectos superficiales o comportamiento de enfriamiento específicos de cada cavidad. Un identificador de cavidad permite al equipo comparar la inspección y las quejas con la fuente física. No prueba que el proceso fuera estable; hace que la investigación y la contención sean más precisas.
El identificador debe permanecer legible durante el recorte y cualquier acabado requerido, o transferirse al registro posterior. Si se reemplaza un inserto de cavidad, decida si cambia el identificador, la revisión de la herramienta o el registro de mantenimiento. Vincular la regla con la frecuencia de inspección y los planes de reacción en el ruta de inspección de fundición a presión.
Conecte registros de fundición, mecanizado, acabado y liberación
Un lote de fundición se puede dividir, fusionar o volver a mezclar durante el mecanizado CNC, lavado, enchapado, pintura y ensamblaje. El viajero debe preservar la relación en lugar de restablecer la identidad en cada departamento. Registre el lote de entrada, el lote de salida, la cantidad, el desperdicio y el retrabajo para que la conciliación siga siendo posible.
- 01Recibir e identificar el dibujo controlado y el requisito de material.
- 02Asignar el lote de fundición y el contexto de herramienta/cavidad.
- 03Registrar las verificaciones y la disposición del proceso aprobado.
- 04Transfiera identidad a través del recorte, mecanizado y acabado.
- 05Unir los resultados funcionales y de inspección al lote de salida
- 06Envío de liberación con etiqueta y conciliación de registros.
Utilice el Capacidad de mecanizado CNC y ruta de acabado superficial para identificar dónde puede ser necesario subdividir un lote.
Un registro rastreable necesita una decisión de liberación, no un acumulación de datos sin contexto
Los archivos de inspección deben indicar qué se verificó, con qué revisión y especificación, con qué equipo, muestra o frecuencia, resultado, disposición y autoridad de liberación. Una hoja de cálculo llena de valores no es útil si faltan el número de pieza, el lote y las unidades. Cuando se descubre que el equipo no está calibrado, el mismo vínculo respalda una revisión de impacto.
Separe la aprobación del primer artículo de la liberación de lote de rutina. Un diseño de CMM puede aprobar la geometría en una etapa definida; El material, la apariencia, el recubrimiento y los requisitos funcionales pueden tener registros diferentes. Las guías de Huabo para Planificación de datos CNC y prueba de fugas de vivienda mostrar por qué un informe no puede sustituir todas las características.
Ejemplo: contener un desviación del taladro de una carcasa de engranajes sin bloquear todas las expediciones
Un cliente informa sobre la posición exterior del orificio del rodamiento. La etiqueta de la caja identifica el lote de mecanizado; el viajero lo resuelve en dos lotes de lanzamiento y una configuración de fijación. Las identificaciones de cavidades muestran que la afección se concentra en una cavidad después de una intervención de inserción. Los datos de liberación de CMM y el calendario de mantenimiento establecen el límite de contención.
Sin esa cadena, la acción más segura puede ser mantener todas las existencias relacionadas. Con la trazabilidad verificada, el equipo puede aislar la ventana sospechosa, inspeccionar el inventario definido y proteger los lotes no afectados. La trazabilidad no reemplaza el análisis de la causa raíz, pero determina la rapidez con la que la organización puede llegar a la evidencia correcta.
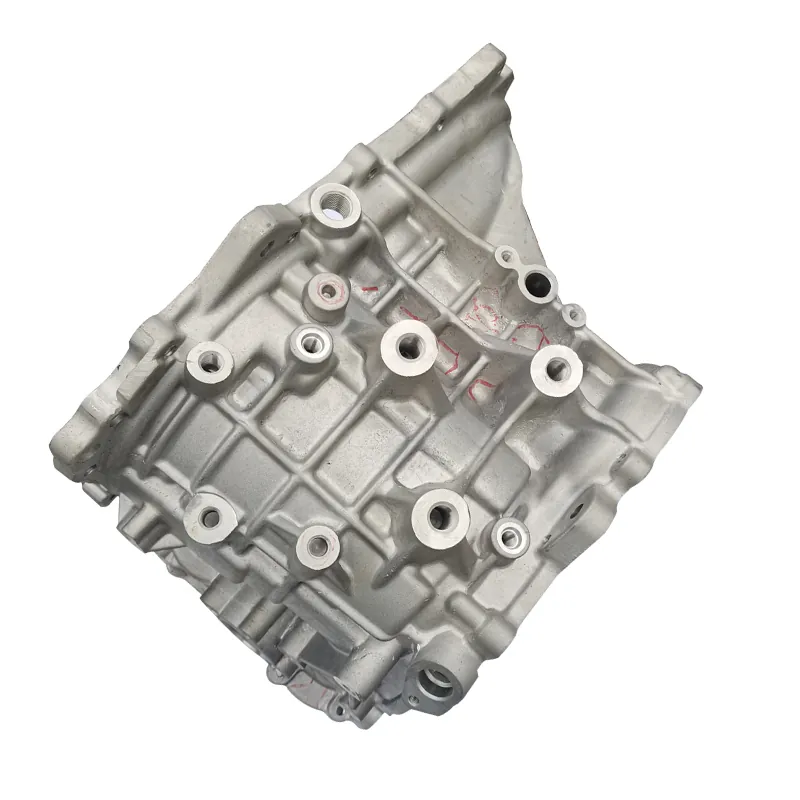
Hay ejemplos de geometría disponibles en carcasa de caja de cambios de aluminio y Carcasa ADC12 mecanizada por CNC páginas.
Pon a prueba la cadena con un ejercicio de recuperación cronometrado
Antes del lanzamiento, seleccione una etiqueta de envío o una queja simulada y solicite al equipo que recupere el registro completo. Luego comience desde un registro de material o proceso y siga hasta llegar a la salida afectada. Cronometre el ejercicio, registre las lagunas y verifique que los códigos sigan siendo legibles después de la ruta de fabricación completa.
- Seguimiento hacia atrás:envío al lote de salida, operaciones, lote de fundición y material.
- Seguimiento hacia adelante: material sospechoso, cavidad o ventana de proceso para el inventario y los envíos.
- Conciliación de cantidades: los insumos equivalen a buenos resultados, desechos, muestras, retrabajos y trabajo en progreso.
- Verificación de revisión: El plano efectivo y el plan de inspección coinciden con el lote.
- Acceso y retención: Los registros permanecen recuperables durante el período definido por el cliente.
Incluya esta prueba de recuperación en un enfoque Auditoría de proveedores de fundición a presión.; Evite expandirlo a auditorías financieras o corporativas no relacionadas.
Nueve campos hacen que un requisito de trazabilidad sea presupuestable
| campo | Lo que el comprador debe definir | Costo o riesgo afectado |
|---|---|---|
| Granularidad | Pieza, contenedor, lote de producción, cavidad o serie | Marcado y volumen de datos. |
| mucho se rompe | Material, tiempo, reinicio, herramienta, reglas de operación y revisión. | Ancho de contención |
| Marcar contenido | Código, símbolo o ambos legibles por humanos | Espacio, equipamiento y verificación. |
| Marcar ubicación | Superficies permitidas y prohibidas | Herramientas y apariencia |
| Vinculación de procesos | Registros de casting y downstream requeridos | Integración del sistema |
| Enlace de inspección | Características, muestreo y evidencia de liberación. | Carga de trabajo del plan de control |
| Tiempo de respuesta | Qué tan rápido se deben recuperar los registros | Sistema y dotación de personal |
| Retención | Periodo de cliente o regulatorio | Almacenamiento y gobernanza |
| control de cambios | Aprobación de cambios de código, método o sistema | Configuración validada |
Adjunte estos requisitos a la Paquete de solicitud de cotización en lugar de solicitar “trazabilidad total” sin un resultado definido.
Preguntas que hacen los compradores sobre la trazabilidad de la fundición a presión
¿Cada pieza fundida necesita un número de serie único?
No. El nivel requerido depende de las consecuencias del fallo, las reglas del cliente, el volumen y el proceso. La identificación de lotes y cavidades puede ser apropiada para un programa; Es posible que se requiera trazabilidad en serie para otro.
¿Es suficiente una rueda de citas?
Sólo si su granularidad y conexión con los registros responden a la pregunta de contención acordada. Es posible que una marca de fecha por sí sola no identifique el material, la cavidad, el turno o el lote posterior.
¿Debería el proveedor conservar todos los parámetros del proceso?
Conservar lo que especifica el contrato, plan de control, análisis de riesgos y requisitos aplicables. Más datos sin identidad, contexto o disciplina de recuperación no mejoran automáticamente la trazabilidad.
¿Puede un código QR reemplazar la identificación legible?
Sólo si el sistema homologado, la durabilidad y las normas de acceso lo permiten. Los compradores deben decidir qué sucede cuando un código está dañado o la base de datos no está disponible.
Referencias de calidad primarias utilizadas para esta guía.
Aplicar las normas y requisitos específicos del cliente mencionados en el contrato. Estas fuentes públicas explican el contexto del sistema de calidad; no imponen un esquema de calificación universal.
Registro de revisión técnica
- Revisor
- Huabo
- Revisado
- 23 de octubre de 2026
- Base de evidencia
- Flujo de trabajo de inspección, mecanizado y fundición basado en dibujos de Huabo; citó fuentes de IATF, ISO y NADCA
- Límite del alcance
- Los requisitos específicos del cliente, de seguridad, legales, reglamentarios y contractuales siguen teniendo autoridad
- Activador de revisión
- Vuelva a verificar después de un cambio de producto, proceso, regla de lote, método de marcado, software o requisito del cliente.
Esta guía no prescribe una serialización universal ni un período de retención. Esas decisiones pertenecen a los requisitos controlados del programa y a la revisión de riesgos.
Revisión del plan de trazabilidad
Envíe la pregunta de falla que el registro debe poder responder.
Proporcione la revisión del plano, volúmenes anuales y de lotes, características especiales, límites de marcado, reglas de retención de clientes y evidencia requerida. Huabo puede revisar cómo deben conectarse los registros de fundición, mecanizado, acabado e inspección para la ruta cotizada.