実際的な答え
有用なダイカストトレーサビリティシステムは、出荷された部品をその図面改訂、合金または材料のロット、製造時間枠、金型とキャビティ、機械またはセル、主要なプロセス記録、二次作業、検査ステータスおよび出荷判定記録にリンクします。鋳造品の日付コードは 1 つの識別子にすぎません。必要な粒度と保存期間は、顧客、安全性、規制および契約の要件に従う必要があります。
トレーサビリティは、封じ込めを短縮し、良好な在庫を保護する場合に価値があります。マークは存在するが、製造記録や検査記録に結合できない場合は形骸化します。このガイドでは、実際のロットを定義し、物理識別子を選択し、量産の前にチェーンをテストする方法をバイヤーと製造チームに示します。
回収・不具合の想定に基づいてシステムを設計する
レコードがサポートする必要がある決定から始めます。どの出荷に同じ条件が含まれる可能性があるか?どのダイキャビティまたは時間枠がそれらを生成しましたか?どの材料およびプロセス記録が適用されますか?どの検査で出荷可と判定されたか?これらの質問に答えることができないコードは、リスクを軽減することなく処理を追加します。
答えによって粒度が決まります。商品化粧品ハードウェアは製造ロットごとに管理される場合があります。安全関連の自動車部品では、より細いチェーンと顧客固有の保持が必要になる場合があります。あるプログラムのルールを別のプログラムにコピーしないでください。計画を 品質システム, 認証範囲 そして顧客の管理された要件。
生産開始前にロット区切りルールを作成する
「ある日」が完全にロットを定義することはほとんどありません。実際のロットは、合金の熱や溶融の変化、新たなシフトの開始、金型の交換や修理、機械やキャビティの変更、大幅なプロセス中断の発生、二次加工で別のバッチを使用する場合、または図面のリビジョンが変更される場合に破損する可能性があります。選択した境界は、使用できない書類を作成することなくリスクを隔離する必要があります。
| ロットブレイクの可能性 | なぜそれが重要なのか | 保存する記録 |
|---|---|---|
| 素材変更 | 化学的証拠を影響を受けた鋳物と結び付ける | サプライヤー証明書または内部資料参照 |
| 金型またはキャビティの変更 | 形状と摩耗関連のリスクを分離 | 工具とキャビティの識別 |
| マシン、シフト、または再起動 | プロセス条件ウィンドウの境界を設定します | 必要に応じて、セル、演算子/シフト、および時間範囲 |
| 修理またはパラメータ介入 | 前後の境界を作成します | 理由、承認及び検証結果 |
| 機械加工またはコーティングのバッチ | 下流プロセスのリスクを含む | 作業指示、治具/ライン、バッチ結果 |
| リビジョン変更 | 混合構成の防止 | 発効日と最初に受け入れられたロット |
個別の部品マーキング、容器ラベル、電子記録
すべての分野がキャスティングに属するわけではありません。永久部品マーキングにより、形状や顧客の規則が許す限り、キャビティ、日付、またはコードを識別できます。コンテナラベルには、部品番号、リビジョン、数量、製造ロットを記載できます。電子トラベラーまたはデータベースには、詳細なプロセスと検査の証拠が保存されます。これらのレイヤーは、手動で推測することなく相互に解決されるはずです。
必要な洗浄、機械加工、仕上げに耐えられる、最も侵襲性の少ない物理的方法を選択してください。キャストイン文字、インサート、レーザーマーキング、ドットピーン、インク、ラベルは、それぞれツール、サイクル、外観、耐久性に異なる影響を与えます。シール面、薄壁、機械加工された基準面、または化粧面にマーキングがあると、新たな欠陥が生じる可能性があります。場所を確認する ツーリングとDFMダイが完成した後ではありません。
キャビティ識別を使用して変動を証拠に変える
マルチキャビティツーリングでは、キャビティ特有の寸法ドリフト、バリ、表面欠陥、または冷却挙動が生じる可能性があります。空洞識別子を使用すると、チームは検査と苦情を物理的原因と比較できます。プロセスが安定していたことを証明するものではありません。調査と封じ込めがより正確になります。
識別子は、トリミングや必要な仕上げによって判読可能な状態を維持するか、下流のレコードに転送される必要があります。キャビティインサートを交換した場合は、識別子、工具リビジョン、または保守記録が変更されるかどうかを判断します。ルールを検査頻度と対応計画にリンクします。 ダイカスト検査ルート.
鋳造、機械加工、仕上げ、リリースの記録を結びつける
鋳造ロットは、CNC 加工、洗浄、メッキ、塗装、組み立て中に分割、結合、または再バッチ化することができます。旅行者は各部門でアイデンティティをリセットするのではなく、関係を維持する必要があります。入力ロット、出力バッチ、数量、スクラップおよび再加工を記録して、調整が可能な状態を維持します。
- 01管理された図面と材料要件を受け取り、特定する
- 02鋳造ロットとツール/キャビティのコンテキストを割り当てる
- 03承認されたプロセスのチェックと処理を記録する
- 04トリミング、機械加工、仕上げを通じてアイデンティティを伝達する
- 05検査結果と機能結果を出力バッチに結合します
- 06ラベルとレコードの調整を伴うリリース出荷
追跡可能なレコードにはデータ ダンプではなく、出荷判定が必要です
検査ファイルには、何をチェックしたのか、どのリビジョンと仕様に対して、どの機器、サンプルまたは頻度、結果、処理、権限を解除したかを記載する必要があります。部品番号、ロット、単位が欠落している場合、値が満載のスプレッドシートは役に立ちません。機器が校正から外れていることが判明した場合、同じ連携により影響レビューがサポートされます。
最初の品目の承認を通常のロットのリリースから切り離します。 CMM レイアウトは、定義された段階でジオメトリを承認できます。材質、外観、コーティング、機能要件は異なる記録を持つ場合があります。 Huabo のガイド CNCデータム計画 そして ハウジングの漏れ検査 1 つのレポートがすべての特性に代わることができない理由を示します。
例: 全出荷を止めずに、ギヤケースの穴位置ずれを封じ込める
顧客からベアリングの穴が外側の位置にあると報告がありました。ボックスのラベルは加工バッチを識別します。旅行者はそれを 2 つの鋳造ロットと 1 つの治具セットアップに解決します。キャビティ ID は、インサート介入後に状態が 1 つのキャビティに集中していることを示します。 CMM リリース データとメンテナンスのタイミングにより、封じ込め境界が確立されます。
その連鎖がなければ、最も安全な行動は関連株をすべて保有することかもしれません。検証されたトレーサビリティにより、チームは疑わしい時期を特定し、定義された在庫を検査し、影響を受けていないロットを保護することができます。トレーサビリティは根本原因分析に代わるものではありませんが、組織がどれだけ早く正しい証拠に到達できるかを決定します。
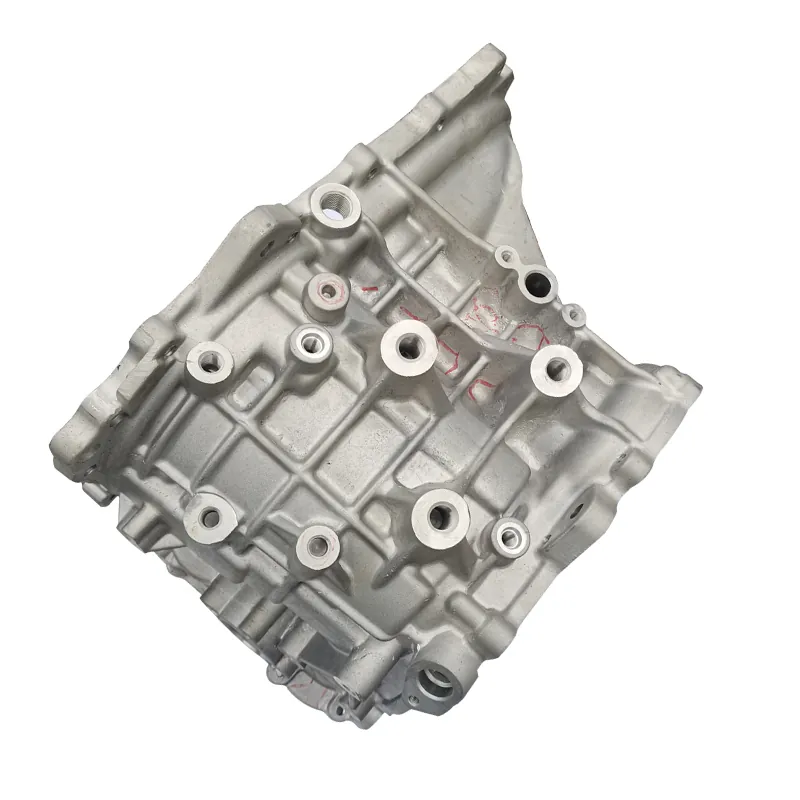
ジオメトリの例は、 アルミニウム製ギアボックスハウジング そして CNC 加工された ADC12 ハウジング ページ。
時限取得演習でチェーンをテストする
発売前に、出荷されたラベルまたはシミュレートされた苦情を選択し、完全な記録を取得するようにチームに依頼します。次に、材料またはプロセスの記録から開始して、影響を受ける出力まで前方にトレースします。演習の時間を計測し、ギャップを記録し、完全な製造ルートの後でもコードが読み取り可能であることを確認します。
- 逆方向トレース:出荷から出力バッチ、オペレーション、鋳造ロットおよび材料まで。
- フォワードトレース: 疑わしい材料、キャビティ、または在庫と出荷までのプロセスウィンドウ。
- 数量調整: インプットは、良好なアウトプット、スクラップ、サンプル、再加工、進行中の作業に相当します。
- リビジョンチェック: 有効な図面と検査計画がロットに適合します。
- アクセスと保持: レコードは、顧客が定義した期間中は引き続き取得可能です。
この検索テストを焦点を当てたテストに含めます。 ダイカストサプライヤー監査;無関係な財務監査や企業監査に拡張することは避けてください。
9 つのフィールドによりトレーサビリティ要件を見積可能にします
| フィールド | 購入者が定義すべきこと | 影響を受けるコストまたはリスク |
|---|---|---|
| 粒度 | 部品、コンテナ、製造ロット、キャビティまたはシリアル | マーキングとデータ量 |
| ロットブレイク | 材料、時間、再起動、工具、操作、修正ルール | 収容幅 |
| マークの内容 | 人間が判読できるコード、シンボル、またはその両方 | スペース、設備、検証 |
| 位置をマークする | 許可されている表面と禁止されている表面 | ツーリングと外観 |
| プロセス連携 | 必要なキャスティングとダウンストリームのレコード | システム統合 |
| 検査連携 | 特性、サンプリングおよびリリースの証拠 | 制御計画のワークロード |
| 応答時間 | レコードをどれくらいの速さで取得する必要があるか | 体制と人員配置 |
| 保持 | 顧客または規制期間 | ストレージとガバナンス |
| 変更管理 | コード、メソッド、システムの変更の承認 | 検証された構成 |
これらの要件を 見積依頼パッケージ 結果が定義されていない「完全なトレーサビリティ」を要求するのではなく、
ダイカストのトレーサビリティに関して購入者から寄せられる質問
すべての鋳造に固有のシリアル番号が必要ですか?
いいえ。必要なレベルは、障害の結果、顧客のルール、量、プロセスによって異なります。ロットとキャビティの識別は 1 つのプログラムに適している場合があります。別の製品ではシリアル トレーサビリティが必要になる場合があります。
日車だけで十分ですか?
その粒度および記録への接続が合意された封じ込めの質問に答える場合に限ります。日付マークだけでは、材料、キャビティ、シフト、または下流バッチを識別できない場合があります。
サプライヤーはすべてのプロセスパラメータを保持する必要がありますか?
契約、管理計画、リスク分析、および該当する要件で指定されている内容を保持します。 ID、コンテキスト、検索規律のないデータを増やしても、トレーサビリティは自動的には向上しません。
QR コードは読み取り可能な ID の代わりになるでしょうか?
承認されたシステム、耐久性、およびアクセス ルールが許可する場合にのみ。コードが破損した場合、またはデータベースが利用できなくなった場合にどうなるかを購入者が決定する必要があります。
このガイドで使用される一次品質リファレンス
契約で指定された標準と顧客固有の要件を適用します。これらの公的情報源は、品質システムの背景を説明しています。単一の普遍的なマーキングスキームを強制するものではありません。
技術検討記録
- 査読者
- Huabo
- レビュー済み
- 2026 年 10 月 23 日
- 証拠根拠
- Huabo 図面ベースの鋳造、機械加工、検査ワークフロー。 IATF、ISO、NADCA の情報源を引用
- 範囲の境界
- 顧客固有の安全性、法的、規制および契約上の要件は引き続き権威を維持します
- レビュートリガー
- 製品、プロセス、ロットルール、マーキング方法、ソフトウェア、または顧客要件の変更後の再チェック
このガイドでは、普遍的なシリアル化または保存期間を規定するものではありません。これらの決定は、制御されたプログラム要件とリスクのレビューに属します。
トレーサビリティ計画のレビュー
レコードが回答できる必要がある失敗の質問を送信します。
図面の改訂、年間およびバッチ量、特殊特性、マーキング制限、顧客保持ルール、および必要な証拠を提供します。 Huabo は、鋳造、機械加工、仕上げ、検査の記録が見積ルートにどのように接続されるかをレビューできます。